
metalworkingmag.es
22
'26
Written on Modified on
Grabado químico entre prototipo y producción en serie
Precision Micro explica cómo el grabado fotoquímico usa una única herramienta económica desde las primeras muestras hasta grandes series, reduciendo revalidaciones y costes.
www.precisionmicro.com
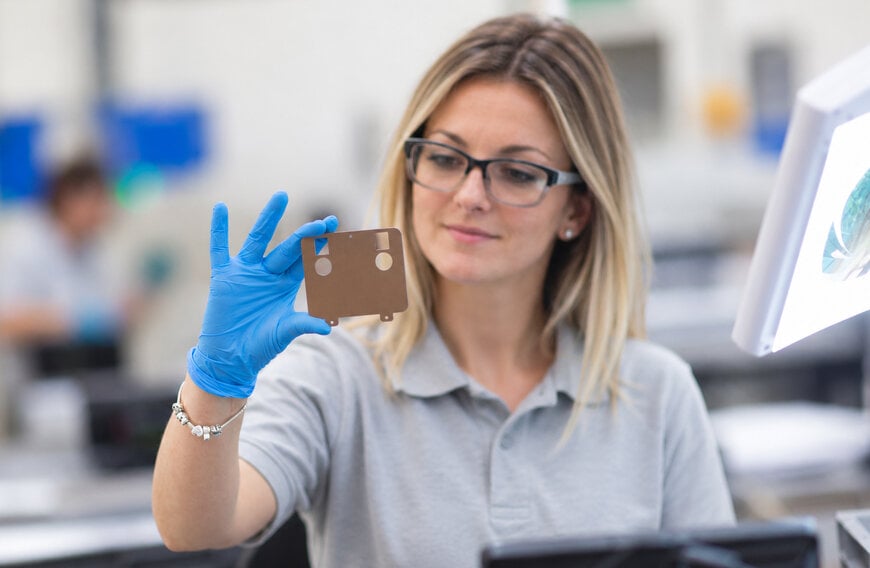
El paso de un prototipo validado a la fabricación en volumen es un cuello de botella recurrente para los fabricantes de componentes metálicos de precisión destinados a aplicaciones electrónicas, de semiconductores y de automoción. Precision Micro, especialista británico en grabado químico, explica cómo el grabado fotoquímico permite mantener el mismo utillaje y el mismo proceso desde las primeras muestras hasta la producción en gran serie.
Por qué la transición del prototipo a la serie resulta costosa
Según el informe Innovation in Manufacturing 2026 de Protolabs, el 97 % de las empresas registra retrasos o fracasos al lanzar productos al mercado, y el escalado a la producción se identifica como el mayor desafío para los desarrolladores. Los productos electrónicos y de semiconductores suelen tener ciclos de desarrollo cortos, por lo que cualquier cambio de utillaje y nueva validación entre prototipo y serie afecta directamente al plazo de comercialización.
En el estampado y el troquelado, los prototipos se fabrican a menudo con utillaje blando de acero más fácil y económico de mecanizar. Estas herramientas suelen durar entre 10 y 10.000 ciclos, frente a alrededor de un millón de ciclos del utillaje de producción templado. Una vez validado el diseño, es necesario fabricar un utillaje templado y volver a validar el componente con la nueva herramienta y el nuevo proceso. Con un utillaje de producción que puede costar cifras de cinco o seis dígitos, esta etapa se convierte en un obstáculo importante hacia la fabricación en volumen.
La cuestión gana relevancia a medida que aumenta la inversión en desarrollo de productos. La Encuesta de Inversión 2025 del Banco Europeo de Inversiones reveló que el 32 % de las empresas de la UE realiza actividades de innovación, frente al 53 % en Estados Unidos, mientras que la Make UK and PwC Executive Survey 2026 indica que el 68 % de los fabricantes británicos está aumentando su inversión en el desarrollo de nuevos productos.
Cómo se adapta el grabado fotoquímico a cualquier volumen de producción
El grabado químico elimina el metal de forma selectiva a través de una máscara definida fotográficamente, en lugar de mediante corte mecánico. Según Precision Micro, el utillaje de desarrollo cuesta alrededor de 100 £, y el mismo utillaje y proceso sirven tanto para 100 muestras como para 100.000 componentes. Por tanto, la producción puede escalar sin requerir automáticamente nuevo utillaje, aunque siguen siendo necesarios ensayos y validaciones para confirmar que los componentes cumplen las especificaciones.
Los bajos costes de utillaje también abaratan las iteraciones de diseño. Una malla de filtración, por ejemplo, puede incorporar seis variantes de tamaño y separación de orificios en una sola chapa con una única herramienta, cuando el diseño lo permite, con muestras entregadas en siete días.
Espesor, propiedades del material y complejidad del diseño
El grabado químico se utiliza normalmente para espesores metálicos de hasta unos 1,5 mm, aunque pueden procesarse materiales de hasta 2,5 mm. En este rango, los ingenieros pueden probar distintos calibres sin las modificaciones de utillaje que puede exigir el estampado, donde un cambio de espesor afecta a holguras y radios y puede costar miles de libras y requerir semanas.
El proceso trabaja tanto metales blandos como duros, incluidos aceros inoxidables especiales para muelles. Al no aplicar las fuerzas mecánicas del estampado ni generar las zonas afectadas por el calor asociadas al corte láser, conserva las propiedades del material y evita las rebabas propias del estampado. La limpieza también está integrada en el proceso.
El grabado puede producir simultáneamente numerosos orificios y canales complejos, lo que lo hace adecuado para piezas que van desde canales de flujo en placas de refrigeración de semiconductores hasta rejillas de altavoces para automoción.
Componentes grabados en automoción y aplicaciones críticas para la seguridad
En automoción, Precision Micro desarrolló muelles grabados que se convirtieron en un componente estándar de bombas de combustible, sistemas de frenos ABS y catalizadores. En los sistemas de inyección directa de gasolina (GDI), los componentes grabados se emplean en aplicaciones de gran volumen críticas para la seguridad, donde la uniformidad de fabricación es esencial y se realiza una inspección del 100 % en más de 1.000.000 de componentes al mes.
Según Ben Kitson, responsable de desarrollo de negocio de Precision Micro, tener en cuenta desde el principio los volúmenes de producción, los requisitos de material y las especificaciones de rendimiento ayuda a evitar cambios costosos, mientras que trabajar con un proveedor preparado tanto para el desarrollo como para la fabricación en gran serie garantiza la continuidad a medida que evolucionan los requisitos.
Contexto adicional
Esta sección detalla especificaciones técnicas y comparativas competitivas no incluidas en el anuncio original del producto.
El grabado fotoquímico, también conocido como mecanizado fotoquímico, transfiere la geometría de la pieza desde un fotolito a un metal recubierto con una fotorresina sensible a la radiación UV. Tras la exposición y el revelado, un agente de grabado calentado, normalmente cloruro férrico, disuelve el metal no protegido por ambas caras. Las directrices de diseño publicadas por Precision Micro especifican una tolerancia estándar mínima de ±0,025 mm para espesores de 0,01 a 0,25 mm, normalmente ±10 % del espesor hasta 2,5 mm, y un tamaño mínimo estándar de detalle de 0,1 mm.
En comparación, el corte por láser es un proceso térmico de punto único al que las mismas directrices asocian tolerancias de aproximadamente ±5 % del espesor y un tamaño mínimo típico de detalle de 0,2 mm, con costes crecientes en piezas con muchas aberturas. El estampado ofrece bajos costes unitarios en grandes volúmenes, pero depende de troqueles que cuestan miles, con plazos de entrega de seis a ocho semanas, mientras que la electroerosión por hilo se limita a metales conductores e implica elevados costes de equipo. Por tanto, la elección del proceso depende de la geometría de la pieza, el espesor, el volumen y los requisitos de calidad de los bordes.
Editado por Sucithra Mani, editora de Induportals – adaptado por IA.
www.precisionmicro.com
