
metalworkingmag.es
11
'26
Written on Modified on
Sandvik Coromant lanza una fresa cónica de barril para operaciones de perfilado complejo
La innovadora geometría «dos en uno» combina radios de barril y de punta esférica para aumentar la productividad, mejorar el acabado superficial y reducir los tiempos de ciclo en el mecanizado de álabes y discos integrados (blisks).
www.sandvik.coromant.com
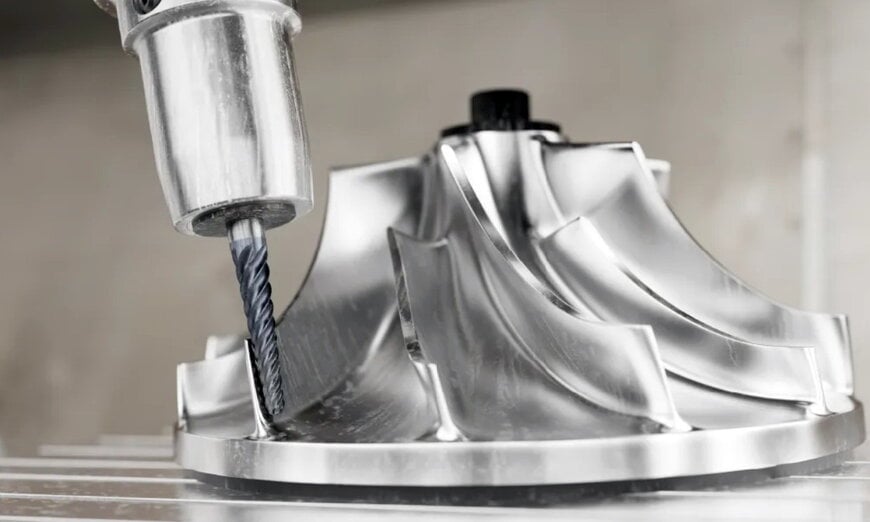
La fabricación de perfiles 3D complejos en turbomaquinaria —como discos integrados (blisks) de turbinas y álabes de compresores— plantea serios desafíos para las operaciones de fresado multieje. Tradicionalmente, el mecanizado de estas superficies de forma libre requiere múltiples configuraciones y frecuentes cambios de herramienta para sortear las variaciones de curvatura superficial, lo que deriva en tiempos de ciclo prolongados y en un desgaste acelerado de las herramientas al trabajar con aleaciones aeroespaciales difíciles de mecanizar.
Para superar estas limitaciones de tiempo de ciclo y desgaste, Sandvik Coromant ha desarrollado la fresa cilíndrica de metal duro integral cónica de barril CoroMill Plura. La herramienta integra un amplio perfil tangencial de barril a lo largo de su flanco con un radio esférico convencional en la punta, creando una geometría de corte híbrida capaz de realizar tanto el perfilado de flancos como el fresado por puntos dentro de una misma configuración de amarre.
Principios de funcionamiento y ventajas cinemáticas
El acabado multieje de piezas curvas para motores aeronáuticos se ha basado históricamente en fresas esféricas de punta de bola. Aunque versátiles, los pequeños radios de punta esférica exigen incrementos de paso lateral (step-over) mínimos (para el control de la altura de la cresta o rugosidad teórica) para cumplir con estrictos criterios de acabado superficial, lo que obliga a las máquinas herramienta a ejecutar miles de pasadas densas en las trayectorias de corte.
La forma cónica de barril altera esta relación cinemática. Al desplegar un radio de corte efectivo sustancialmente mayor que el diámetro físico de la herramienta, la sección en barril expande el arco de contacto con el flanco de la pieza. Esto permite a los sistemas de programación por control numérico computarizado (CNC) aumentar de forma notable las distancias de paso lateral axial sin incrementar las alturas de cresta pico a valle. Al mismo tiempo, el desplazamiento continuo del punto de contacto a lo largo de la curva del perfil distribuye las cargas mecánicas y los picos térmicos sobre una longitud de filo más amplia, en lugar de concentrar el desgaste en un sector localizado de la punta. La punta esférica sigue disponible para desbastar empalmes estrechos, radios de transición y socavados complejos sin necesidad de recurrir a un cambio de herramienta.
Características del sustrato y recubrimiento para aleaciones termorresistentes
Los componentes de álabes para turbomaquinaria se forjan o mecanizan predominantemente a partir de materiales ISO S, que comprenden aleaciones de titanio y superaleaciones termorresistentes (HRSA) de base níquel, cobalto o hierro. Estas aleaciones presentan una elevada resistencia en caliente, baja conductividad térmica y marcadas tendencias al endurecimiento por deformación, factores que degradan rápidamente los filos de metal duro.
La fresa cónica de barril CoroMill Plura incorpora las calidades especializadas T2CH y R2AH, desarrolladas con la tecnología de recubrimiento por deposición física de vapor (PVD) Zertivo 2.0. Zertivo 2.0 proporciona una mayor adherencia de la capa y una elevada resistencia al microastillamiento, al desgaste por entalla y a las fisuras térmicas bajo condiciones de corte intermitente. Aunque ha sido desarrollada primordialmente para el semiacabado y acabado de materiales ISO S, las geometrías de la herramienta también permiten mecanizar componentes de ISO P (acero), ISO M (acero inoxidable), ISO H (acero templado) e ISO K (fundición).
Integración en los flujos de trabajo de la fabricación aeroespacial
En los centros de mecanizado de cinco ejes, reducir los intervalos de indexación sin corte y de cambio de herramienta optimiza directamente el aprovechamiento del husillo. Al abordar empalmes de raíz, flancos convexos y transiciones en los bordes de ataque y de salida con una sola geometría, los responsables de procesos pueden condensar trayectorias de herramienta antes segregadas en programas integrados de perfilado multieje.
«La fresa cónica de barril CoroMill Plura ofrece a los fabricantes una solución versátil para operaciones de perfilado exigentes», declaró Staffan Lundström, Director de Producto de herramientas de fresado de metal duro integral en Sandvik Coromant. «Al combinar múltiples operaciones en una sola herramienta, los clientes pueden reducir los tiempos improductivos y lograr un proceso de mecanizado más productivo y fiable».
Esta variante cónica de barril complementa la gama más amplia de perfilado CoroMill Plura, que incluye fresas específicas de punta esférica, de punta esférica cóncava (lollipop), de punta esférica cónica y de barril convencionales, diseñadas para responder al fresado por puntos, fresado de flancos y geometrías de socavado en la fabricación de precisión para la industria aeroespacial y de generación de energía.
Contexto adicional
Esta sección detalla especificaciones técnicas y comparativas competitivas que no figuraban en el anuncio de producto original.
Las fresas de segmento circular —a menudo denominadas herramientas de barril, lente o de círculo cónico— representan un cambio de paradigma creciente en las estrategias de fabricación asistida por ordenador (CAM) de 5 ejes continuos. Desarrolladores líderes de CAM, como Mastercam, hyperMILL y Siemens NX, ofrecen ahora algoritmos dedicados a trayectorias de herramientas de barril que mantienen ángulos de contacto constantes y control dinámico de vectores a lo largo de barridos 3D complejos.
En la fabricación aeroespacial, las reducciones de tiempo de ciclo logradas mediante el fresado con segmentos circulares suelen situarse entre el 50 % y el 80 % en comparación con las pasadas convencionales de acabado con punta esférica pura, impulsadas exclusivamente por el mayor paso lateral que permiten los grandes radios efectivos (que a menudo superan entre 250 mm y 1000 mm en los flancos del barril). Dentro del mercado de herramientas de segmento circular, existen soluciones comparables como las fresas de segmento circular de Emuge-Franken (en sus variantes de barril y ovalada) y las fresas cónicas de barril de metal duro integral con múltiples labios de Seco Tools. Si bien los diseños de la competencia aprovechan de modo similar perfiles radiales amplios para controlar la altura de cresta, la diferenciación en fabricación radica en la tenacidad específica del filo del sustrato, el tamaño del grano de metal duro y los recubrimientos multicapa PVD patentados, orientados a mitigar el desgaste abrasivo y adhesivo al operar a velocidades de corte bajas en materiales HRSA propensos al endurecimiento por deformación.
Editado por Evgeny Churilov, Induportals Media - Adaptado por IA.
www.sandvik.coromant.com
